Афина Инжиниринг С.р.л.
Новости

Требования к смазке направляющих станков винтовых насосов — комплексный анализ основных ключевых моментов и технических трудностей

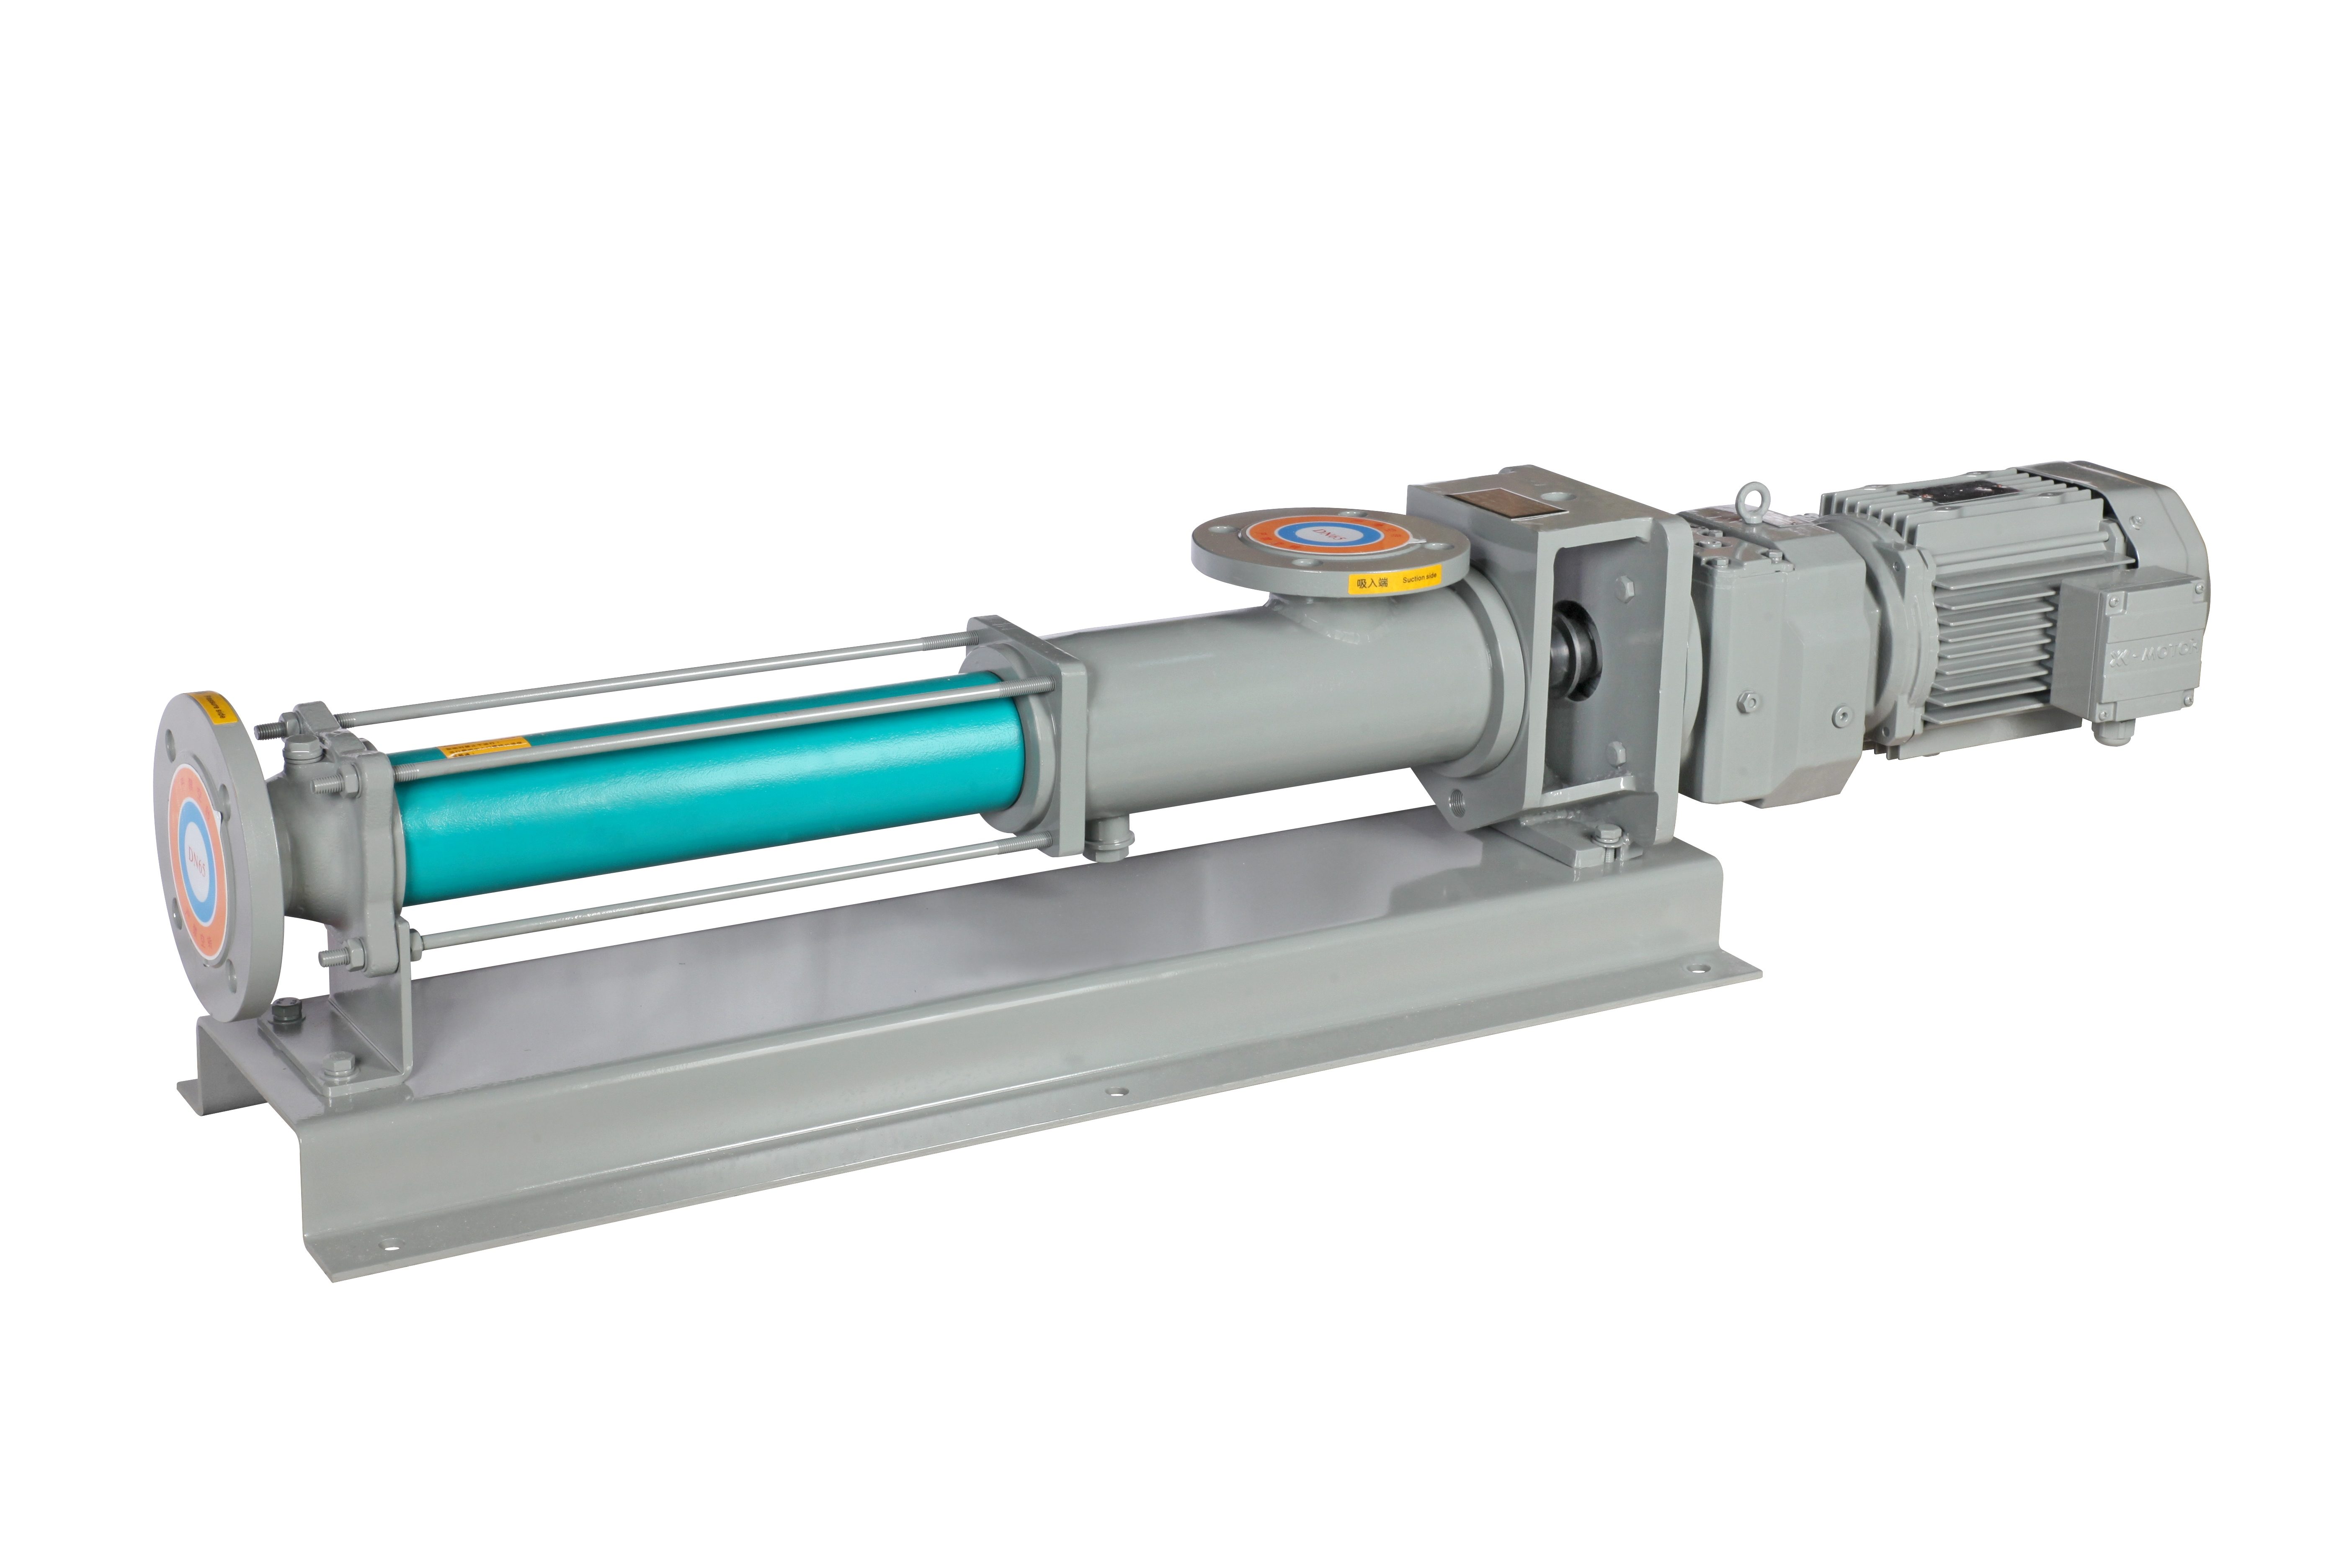
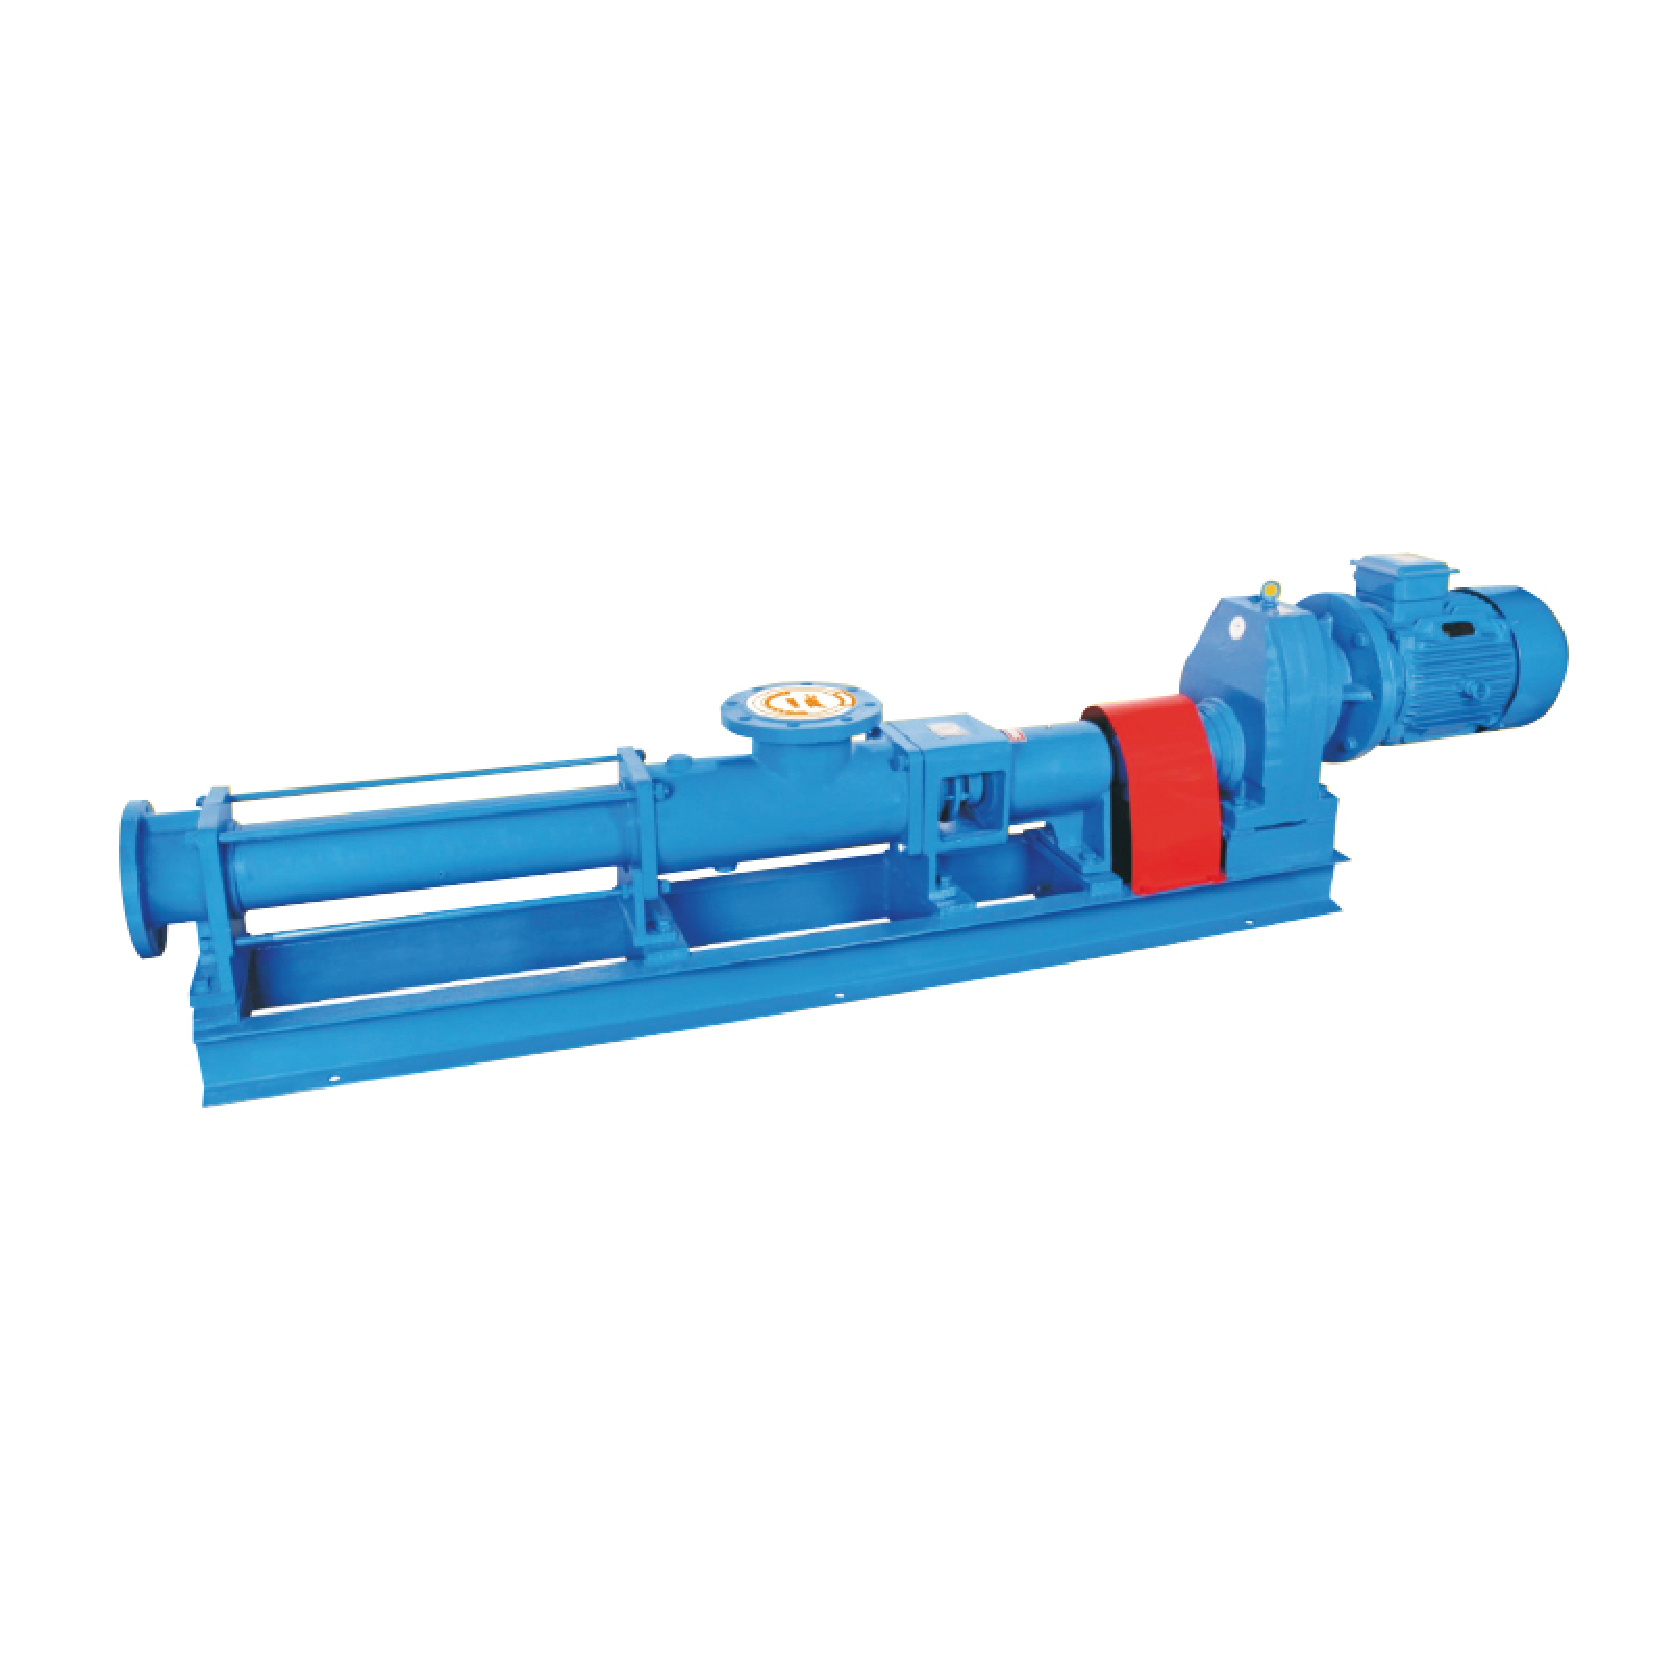
Качество смазки направляющих станков, являясь основным фактором точности оборудования, напрямую определяет качество обработки и срок службы оборудования. Решая общеотраслевые проблемы, такие как проскальзывание, заедание и снижение точности, вызванные длительным возвратно-поступательным движением направляющих, Teffiko посвящает себя исследованиям и разработкам винтовых насосов для смазки станков, предлагая стабильные, малопульсационные и точно определяемые решения по смазке. В этом документе всесторонне анализируются стандартные требования, технические трудности винтовых насосов, применяемых для смазки направляющих станков, а также разбираются дифференцированные спецификации смазки для различных типов станков для поддержки обслуживания оборудования на месте и технической оптимизации.


I. Девять основных требований кВинтовой насосСмазка направляющих станков


Станки имеют множество точек смазки, сложную конструкцию и множество компонентов трансмиссии; большая часть оборудования поддерживает многоточечную синхронную смазку, что налагает строгие стандарты на системы подачи масла винтовых насосов, выбор смазочного материала и уплотнение системы. Конкретные требования заключаются в следующем:


1. Используйте автоматическую смазку с принудительной циркуляцией, чтобы обеспечить стабильную подачу масла в несколько точек.

Современные станки имеют большое количество точек смазки со сложным распределением. Ручная смазка не может гарантировать своевременность и равномерность, когда несколько агрегатов работают одновременно. Поэтому в направляющих станков обычно применяется автоматическая смазка с принудительной циркуляцией с помощью винтовых насосов. Этот режим, управляемый ПЛК для своевременного запуска-остановки и подачи количественного масла, сокращает трудозатраты и обеспечивает постоянную эффективную смазку пар трения направляющих, подшипников и компонентов трансмиссии, исключая сухой износ, возникающий из-за нехватки масла.

2. Адаптация к общим системам гидравлической смазки, обеспечивая при этом стабильность системы.

Многие станки оснащены интегрированными масляными контурами как для гидравлической, так и для смазочной систем, что обеспечивает компактную конструкцию и удобство эксплуатации и обслуживания. Соответственно, параметры подачи масла винтового насоса и свойства смазки должны удовлетворять двойной адаптации: стабилизировать давление и обеспечивать быстрое срабатывание гидравлической системы, одновременно удовлетворяя потребности в смазке пар трения, таких как направляющие и подшипники. Приоритет отдается смазочным материалам с высоким индексом вязкости, отличными противоизносными и антиокислительными свойствами для снижения эксплуатационных расходов системы и увеличения интервалов замены масла.

3. Сопоставьте режимы смазки и требования к текучести различных станков.

Для коренных подшипников и направляющих для тяжелых условий эксплуатации крупных автономных станков наряду с централизованной подачей масла от винтовых насосов часто используются вспомогательные методы смазки, такие как гравитационная капельная подача и фитильная смазка. Такие условия эксплуатации требуют высокой текучести смазки: масло должно плавно поступать в пары трения направляющих, без застоев и недостаточной подачи масла. Между тем, винтовые насосы должны обеспечивать стабилизированную производительность с низким расходом, соответствующую ритму подачи масла при гравитационной смазке.

4. Уменьшите потери на трение в трансмиссии и сократите энергопотребление оборудования.

Шлифовальные станки и станки из композитных материалов содержат сложные зубчатые передачи, подшипники скольжения и подшипники качения, общие потери мощности на трение могут достигать 30–40%. Системы смазки винтовых насосов должны сочетаться со смазочными материалами соответствующей вязкости и превосходной смазывающей способности, чтобы минимизировать сопротивление трения деталей трансмиссии, уменьшить бесполезные потери мощности, повысить эффективность работы оборудования и обеспечить энергосбережение.

5. Адаптация к условиям ударной нагрузки и граничной смазки станков для черновой обработки.

Токарные станки и другие станки для черновой обработки работают с перебоями и часто испытывают ударные нагрузки во время обработки; их пары трения направляющих преимущественно работают в условиях граничной смазки. В таких сценариях винтовые насосы должны реагировать быстро с нулевой задержкой запуска и остановки. Между тем, необходимо применять смазочные материалы, обладающие устойчивостью к экстремальному давлению, противоударными характеристиками и высокой прочностью масляной пленки, чтобы предотвратить разрыв масляной пленки ударными нагрузками и избежать прямого металлического трения и износа направляющих.

6. Строго контролировать повышение температуры прецизионных станков, чтобы гарантировать высокую точность обработки.

Прецизионные станки налагают чрезвычайно строгие ограничения на повышение температуры, вызванное смазкой: повышение температуры смазки во время нормальной работы не должно превышать 2‑5 ℃ выше температуры окружающей среды. Повышенная температура вызывает тепловую деформацию направляющих и дрейф точности. Следовательно, системы смазки винтовых насосов должны подвергаться точному расчету и проектированию с учетом емкости масляного бака, вязкости смазочного материала и частоты циркуляции подачи масла. Стабильное циркуляционное рассеивание тепла должно поддерживать температуру масла и предотвращать отклонения точности, вызванные чрезмерным повышением температуры.

7. Улучшите герметизацию системы, чтобы избежать загрязнения масляных контуров примесями.

Плохая герметизация смазочных и гидравлических систем станков приводит к тому, что металлическая стружка и шлифовальная пыль, образующиеся во время обработки, попадают в масляные контуры. Эти загрязнения засоряют винтовые насосы, распределители и масляные канавки направляющих, ускоряют износ компонентов и ускоряют окислительное разрушение смазочного материала. Следовательно, системы смазки винтовых насосов должны быть оснащены фильтрующими узлами вместе с полноконтурной защитой от уплотнений для блокировки твердых примесей в источнике.

8. Смазочные материалы должны обладать антиэмульгирующими, антикоррозийными и антикоррозийными свойствами.

В металлорежущих и шлифовальных станках охлаждающие среды, такие как эмульгированная жидкость и водный раствор триполифосфата натрия, легко проникают в системы смазки, что приводит к эмульгированию смазки и снижению производительности. При выборе смазочного материала и адаптации системы винтового насоса приоритет должен отдаваться специальным маслам для направляющих с превосходными антиэмульгирующими, антикоррозийными и антикоррозионными характеристиками, чтобы избежать ржавления направляющих и нарушения смазки из-за эмульгирования масла.

9. Целенаправленно устранить ползание по направляющим и улучшить плавность движения.

Направляющие станков представляют собой серьезную проблему смазывания всего оборудования. Их возвратно-поступательные движения с переменной скоростью и переменной нагрузкой легко вызывают проскальзывание и заедание, что напрямую снижает точность обработки. Помимо стабильной и равномерной подачи масла винтовыми насосами, необходимы специальные масла для направляющих с соответствующей вязкостью и превосходными противоползучими характеристиками для образования сплошных и однородных защитных масляных пленок и полного устранения проскальзывания на низких скоростях.


II. Ключевые моменты применения винтового насоса для смазки направляющих станков

Screw Pumps

Чтобы в полной мере использовать сильные стороны винтовых насосов, такие как стабилизация давления, количественная подача и низкая пульсация, а также снизить различные риски, связанные со смазкой станков, во время практической установки, ввода в эксплуатацию и технического обслуживания следует уделять особое внимание следующим ключевым моментам:


1. Точное соответствие скорости потока и давления для компенсации падения давления в трубопроводе.

Длинноходные направляющие станков имеют длинные маслопроводы с многочисленными изгибами, что приводит к значительным потерям давления на путях потока. При выборе винтовых насосов в качестве ориентира не следует принимать только номинальные параметры. Падение давления в трубопроводе должно быть рассчитано заранее с резервом адекватных запасов по расходу и давлению, чтобы смазочный материал мог достигать самых дальних концов направляющих и исключать чрезмерную подачу масла на ближних концах и недостаточную подачу на дальних концах.

2. Научно обустроить точки смазки и конструкции масляного контура.

Точки слива масла должны быть точно расположены на высоконагруженных скользящих поверхностях направляющих, контактных поверхностях ползунов и напряженных зонах канавок «ласточкин хвост», чтобы обеспечить приоритетную подачу масла в критические положения трения. Конструкция масляного контура должна быть максимально упрощена, с меньшим количеством изгибов и мертвых углов, обеспечивая равномерную подачу масла по всему контуру и образуя неповрежденные, сплошные и без зазоров масляные пленки на направляющих.

3. Стандартизируйте установку насоса, чтобы избежать кавитации и недостаточного всасывания.

Винтовые насосы следует устанавливать вблизи маслобаков для сокращения всасывающих трубопроводов. Всасывающие трубопроводы должны быть короткими, прямыми и толстыми, с минимальным количеством клапанов и изгибов, чтобы уменьшить сопротивление всасыванию, предотвратить недостаточное всасывание насоса, кавитацию и колебания подачи масла для долгосрочной стабилизированной подачи масла.

4. Динамический контроль температуры и давления масла для адаптации к изменяющимся условиям эксплуатации.

Температура масла напрямую влияет на вязкость смазочного материала и прочность масляной пленки. Во время эксплуатации-обслуживания температура масла и рабочее давление насоса должны контролироваться в режиме реального времени. Интервалы смазки и продолжительность подачи масла должны быть точно отрегулированы в соответствии с сезонными перепадами температур и изменениями нагрузки при обработке, чтобы удовлетворить требования к смазке в различных условиях работы.


III. Основные технические трудности смазки направляющих станков винтовыми насосами

Screw Pumps

Учитывая сложные условия эксплуатации станков, при практической смазке направляющих с помощью винтовых насосов сохраняется ряд общих для всей отрасли трудностей. Они являются основными причинами износа направляющих и снижения точности:


1. Трудности в достижении равномерной толщины масляной пленки на длинных направляющих.

Падение давления характерно для масляных контуров на большие расстояния, что приводит к образованию толстых масляных пленок возле конца насоса и тонких пленок на удаленных участках направляющих с неравномерной смазкой. Длительная эксплуатация приводит к переливу масла на ближних концах и сухому абразивному износу на дальних концах, что нарушает параллельность направляющих и снижает точность позиционирования станка. Ввод в эксплуатацию и устранение первопричин оказываются сложными.

2. Пробка газа, вызванная прерывистым старт-стопом, вызывает мгновенный сухой износ.

После периодической остановки станка смазка вытекает обратно из трубопроводов и воздух попадает в масляные контуры. Последующий запуск винтового насоса приводит к газовой пробке и задержке подачи масла, что приводит к мгновенной безмасляной смазке направляющих. В результате кумулятивного воздействия на направляющих поверхностях появляются микроцарапины и задиров, а также ухудшается плоскостность направляющих.

3. Вибрация станка снижает стабильность подачи масла.

Постоянная вибрация в результате операций резания ухудшает точность зацепления роторов винтовых насосов и ослабляет соединения трубопроводов, что приводит к незначительным колебаниям расхода и давления, ухудшению стабильности масляной пленки и усилению неравномерного износа направляющих.

4. Недостаточная адаптация смазки к сезонным изменениям температуры.

В цехах с непостоянной температурой смазочные материалы зимой становятся вязкими, что увеличивает нагрузку на насос и задерживает подачу масла; летом смазочные материалы разжижаются, снижается несущая способность масляной пленки, а при тяжелой механической обработке может произойти разрыв масляной пленки. Системы винтовых насосов с фиксированными параметрами не могут самостоятельно адаптироваться к сезонным изменениям вязкости.

5. Скрытый износ насоса косвенно приводит к потере точности направляющих.

Длительная эксплуатация постепенно изнашивает роторы и втулки винтового насоса, что приводит к возникновению внутренних утечек, а также снижению давления и расхода. Подобные неисправности хорошо скрыты и практически не обнаруживаются обслуживающим персоналом. Последствия включают недостаточную смазку направляющих, ускоренный износ и выход за пределы допусков обработанных деталей.


IV. Практические решения по оптимизации систем смазки направляющих с винтовыми насосами


С учетом вышеупомянутых ключевых трудностей и с учетом дифференцированных условий эксплуатации станков для черновой и прецизионной обработки реализуемые меры по оптимизации кратко изложены ниже:


  •  Для станков с большим ходом выбирайте оборудование с запасом по расходу и давлению и точно рассчитайте падение давления в трубопроводе, чтобы гарантировать равномерную подачу масла по всему пролету направляющих.
  •  Установите выпускные клапаны в верхних точках масляных контуров для плановой продувки воздуха, чтобы полностью устранить газовую пробку и задержку подачи масла при запуске-остановке.
  •  Модернизируйте высокоточные фильтрующие узлы и укрепите уплотнения системы, чтобы заблокировать железную стружку, пыль и другие примеси, а также предотвратить засорение масляного контура и ухудшение качества смазки.
  •  Динамически регулируйте циклы смазки и продолжительность подачи масла в зависимости от разницы температур зима-лето и условий обработки, чтобы учесть изменения вязкости смазочного материала.
  •  Выбирайте смазочные материалы, специально предназначенные для станков для черновой и прецизионной обработки: отдавайте предпочтение противоударным характеристикам при сверхвысоких давлениях для сценариев черновой обработки, а также низкому повышению температуры и предотвращению проскальзывания для сценариев точной обработки.
  •  Периодически проверяйте давление винтового насоса, расход и состояние внутренней утечки, чтобы заранее прогнозировать неисправности насоса, связанные со старением, и избегать скрытого износа направляющих.
  •  Оптимизировать амортизирующие крепежные конструкции трубопроводов для смягчения воздействия вибрации станков на системы маслоснабжения и обеспечения стабильной масляной пленки.


V. Заключение


Смазка направляющих станков сталкивается с болевыми точками, включая колебания нагрузки, склонность к сползанию, риск эмульгирования смазки и загрязнения, а также сложный контроль повышения температуры. Благодаря стабилизации давления, низкой пульсации и точной количественной подаче винтовые насосы подходят для централизованной смазки станков и решают такие проблемы, как неравномерная подача масла по длинным направляющим, газовые пробки и износ, вызванный вибрацией. Teffiko предлагает индивидуальные решения в области смазки винтовых насосов. Для консультации посетите [www.teffiko.com]или по электронной почте:sales@teffiko.com.


Похожие новости
Оставьте мне сообщение
  • BACK TO ATHENA GROUP
  • X
    Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
    ОтклонятьПринимать